- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Productos
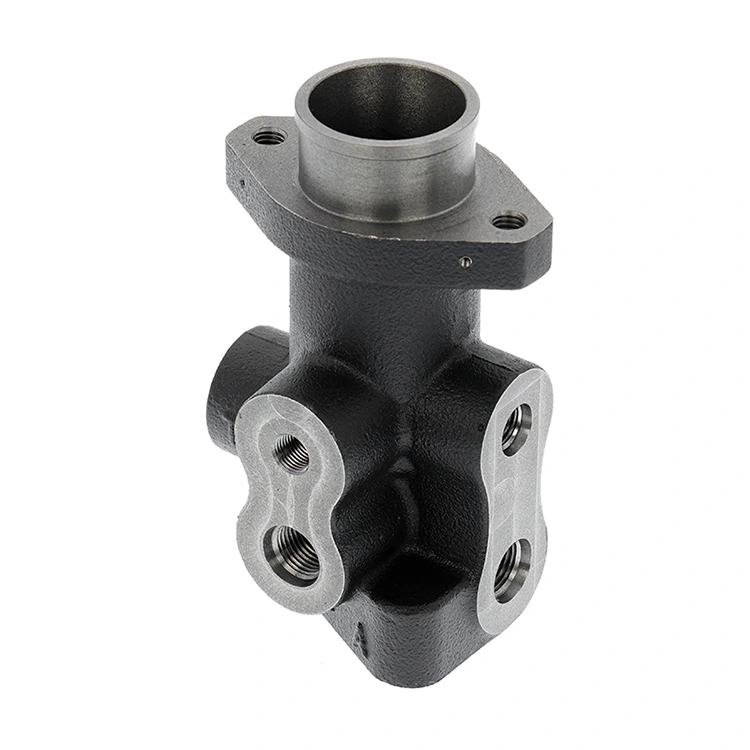

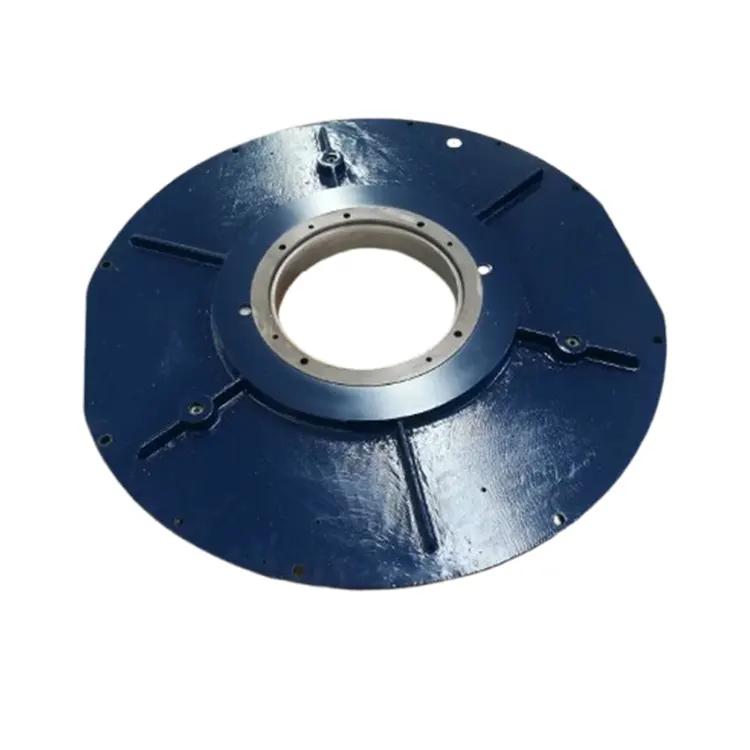
Frenos de turbinas eólicas
Nuestro mecanizado de precisión para frenos de turbinas eólicas comienza con la elección de los materiales adecuados para cada pieza clave; sabemos que los parques eólicos enfrentan desafíos únicos. Para las pinzas de freno utilizamos acero aleado. Es fuerte y resistente, perfecto para manejar la fuerza de sujeción cuando el freno llega a una parada de emergencia. Antes del mecanizado, verificamos cada forjado con pruebas ultrasónicas.
Enviar Consulta
Descripción del Producto
Qingdao Difon Machinery Co., Ltd. - Fabricante de frenos para turbinas eólicas
Qingdao Difon Machinery Co., Ltd. (Difon) fabrica sistemas de frenos de turbinas eólicas de alta precisión para parques eólicos terrestres y marinos. Nos centramos en frenos duraderos y críticos para la seguridad que soportan condiciones climáticas extremas y cargas pesadas. Nuestro proceso de fabricación integra estándares de energía eólica, una sólida selección de materiales y una rigurosa validación del rendimiento, por lo que los fabricantes de turbinas eólicas y los equipos de mantenimiento confían en nosotros para obtener frenos confiables.
Como fabricante de frenos para turbinas eólicas con años de experiencia, sabemos que en la energía eólica, los sistemas de frenos son mucho más que simples dispositivos de parada; son sistemas de seguridad críticos que detienen las turbinas durante las tormentas, facilitan el mantenimiento y evitan el exceso de velocidad del rotor. Detienen la turbina durante las tormentas, la ralentizan para su mantenimiento y evitan que el rotor gire demasiado rápido cuando cambia el viento. Los frenos industriales genéricos no pueden hacer esto: los frenos de turbinas eólicas necesitan un control preciso de la fricción, resistencia a la oxidación y una larga vida útil. Una falla en los frenos puede costar a los operadores más de $10,000 por día en tiempo de inactividad. Es por eso que los detalles críticos, como la planitud de la superficie de contacto de la pinza y la consistencia del material de fricción de las pastillas de freno, son primordiales para garantizar la confiabilidad del sistema y evitar costosos tiempos de inactividad. Nuestro enfoque en la seguridad y el rendimiento nos ha convertido en una opción para proyectos eólicos globales, desde el parque eólico Gansu en China hasta el parque eólico marino del Mar del Norte en Europa.
Nuestro mecanizado de precisión para frenos de turbinas eólicas comienza con la elección de los materiales adecuados para cada pieza clave; sabemos que los parques eólicos enfrentan desafíos únicos. Para las pinzas de freno utilizamos acero aleado. Es fuerte y resistente, perfecto para manejar la fuerza de sujeción cuando el freno llega a una parada de emergencia. Antes del mecanizado, verificamos cada forjado con pruebas ultrasónicas. El último trimestre, esta prueba encontró defectos internos en un lote; lo rechazamos de inmediato, evitando grietas en la pinza más adelante. Para los discos de freno, utilizamos un material de dos capas: un núcleo de acero con bajo contenido de carbono para mayor resistencia y una capa de fricción de acero cromado con alto contenido de carbono en la parte superior. Esta mezcla es resistente al desgaste y se enfría rápidamente, por lo que el freno no pierde potencia durante paradas prolongadas. Para los frenos marinos, todas las piezas reciben un revestimiento de dos capas: primero un revestimiento de zinc y níquel y luego una capa superior de PTFE. Este recubrimiento pasa 2000 horas de pruebas de niebla salina y resiste la niebla salina durante más de 15 años, mucho mejor que los recubrimientos industriales estándar que solo duran 5 años. Esta estrategia de material patentada garantiza la longevidad de los componentes incluso en los entornos más hostiles de los parques eólicos.
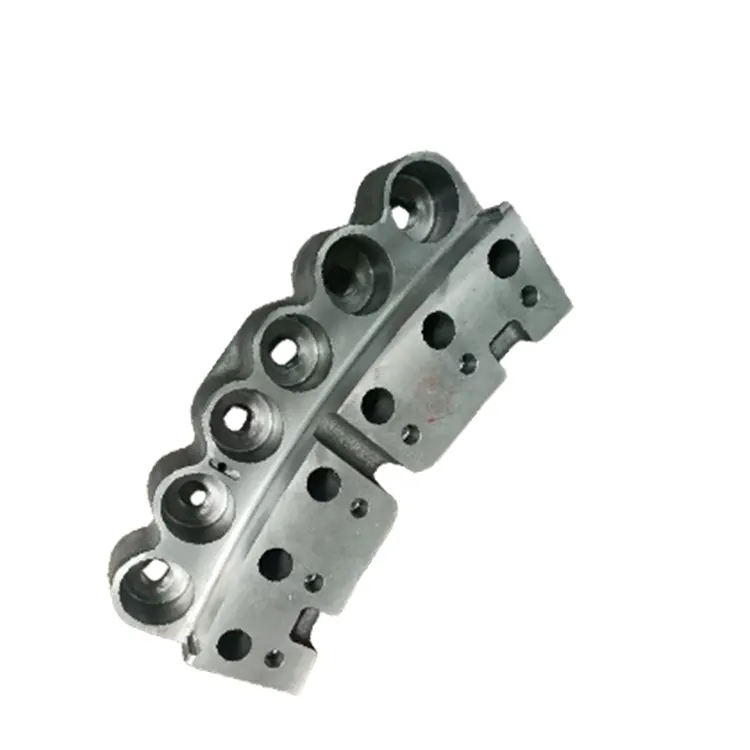
Destaca nuestra habilidad técnica a la hora de mecanizar las piezas clave de los frenos de los aerogeneradores. Para las pinzas de freno, utilizamos máquinas CNC de 5 ejes que pueden repetir posiciones dentro de ±0,002 mm. Esta precisión es importante: necesitamos que la superficie de montaje de las pastillas de freno de la pinza sea plana y que los orificios del pistón hidráulico estén perfectamente alineados. Un pequeño error de 0,02 mm en la planitud puede hacer que la pastilla de freno se desgaste de manera desigual, reduciendo su vida útil en un 30 % y haciendo más ruido. Al mecanizar, utilizamos herramientas de carburo de alto avance con refrigerante interno para evitar que el calor deforme la pinza; las pinzas de paredes gruesas suelen tener este problema. Para los discos de freno utilizamos tornos giratorios verticales que pueden manejar discos de hasta 2,5 m de ancho. Suavizamos la cara de fricción. Después de girar, realizamos un “paso para aliviar el estrés”: calentamos el disco a 550 ℃ durante 2 horas y luego volvemos a mecanizar las superficies clave. Esto elimina la tensión sobrante de la forja, por lo que el disco no se deforma con el tiempo; la deformación provoca un frenado desigual y vibración del rotor. Cada pieza mecanizada se verifica al 100% con una MMC Layton. Escanea más de 80 puntos clave para que coincidan con el diseño 3D; esto garantiza un cumplimiento dimensional completo con las especificaciones de diseño.
No nos detenemos en el mecanizado: probamos minuciosamente los frenos de nuestras turbinas eólicas con comprobaciones específicas del viento. Contamos con un laboratorio interno con una plataforma de prueba de frenos de turbina 1:1. Copia las condiciones del mundo real: velocidades del rotor de 0 a 30 rpm, fuerzas de sujeción de 50 a 100 kN y temperaturas de -40 ℃ a 80 ℃. Para cada lote de frenos, realizamos cuatro pruebas clave:
Prueba de frenada de emergencia: Simulamos una tormenta que hace que el rotor gire demasiado rápido y medimos cuánto tarda en detenerse. Nuestros frenos siempre se detienen dentro de 1,5 revoluciones del rotor; cumplen con las normas IEC 61400-12-1.
Prueba de vida útil: ejecutamos más de 10 000 ciclos de freno y comprobamos el desgaste de las pastillas. Nuestras pastillas solo se desgastan ≤0,5 mm; el promedio de la industria es de 1,2 mm.
Prueba de corrosión en alta mar: exponemos las piezas a niebla salina durante 2000 horas, luego verificamos si hay óxido y si aún funcionan. Nuestras piezas recubiertas mantienen el 95% de su fuerza de sujeción, sin óxido a la vista.
Prueba de baja temperatura: dejamos los frenos a -40 ℃ durante 72 horas y luego probamos si su fuerza se mantiene constante. Nuestras pinzas y sistemas hidráulicos no se endurecen ni tienen fugas, algo fundamental para los parques eólicos fríos de Canadá y Escandinavia.
|
Comprobación de rendimiento |
Estándar de prueba |
|
Distancia de parada de emergencia |
CEI 61400-12-1 |
|
Desgaste de las pastillas de freno (10.000 ciclos) |
ISO 2685 |
|
Resistencia a la niebla salina |
ASTM B117 |
|
Funcionalidad de baja temperatura |
EN 60068-2-1 |
También fabricamos frenos personalizados para las diferentes necesidades de los parques eólicos, ya sean frenos en tierra para llanuras polvorientas o en alta mar para agua salada. Un buen ejemplo es nuestro trabajo en 2023 con un fabricante europeo de turbinas eólicas para su proyecto de 6 MW en el Mar Báltico. Tenían dos grandes problemas: los frenos estándar no podían soportar vientos promedio de 12 m/s y la niebla salina hacía que los sellos fallaran antes de tiempo. Nuestros ingenieros rediseñaron tres partes clave:
Pinza de freno: aumentamos la fuerza de sujeción de 80 kN a 110 kN ajustando el tamaño del pistón hidráulico. También utilizamos un diseño topológico para mantener el mismo peso de la pinza, de modo que el rotor no se desequilibrara.
Material del sello: Cambiamos del caucho de nitrilo al fluoroelastómero (FKM). Resiste el agua salada y se mantiene flexible a -30 ℃.
Disco de freno: agregamos ranuras térmicas radiales para reducir la acumulación de calor durante paradas prolongadas; esto redujo la temperatura del disco en 40 ℃ en comparación con su diseño anterior.
Estos frenos personalizados pasaron por más de 500 horas de pruebas en el sitio. No tuvieron problemas de exceso de velocidad y no tuvieron fugas en los sellos después de 6 meses. El éxito de esta solución personalizada generó un pedido de 300 juegos. Este proyecto ejemplifica nuestro compromiso de resolver desafíos operativos específicos, no solo de suministrar componentes estándar.
Su garantía de calidad está respaldada por nuestro estricto control durante toda la producción, respaldado por las certificaciones ISO 9001:2015 e IATF 16949. Cada lote de frenos es revisado por un laboratorio externo. También realizamos un seguimiento de cada pieza: cada una tiene un número de serie único vinculado a certificados de materiales, registros de mecanizado e informes de prueba. Esto permite a los clientes seguir el rendimiento del freno durante su vida útil de diseño de 15 años. Para los equipos de mantenimiento, ofrecemos restauración de frenos: desmontamos los frenos viejos, volvemos a mecanizar las superficies de las pinzas desgastadas, reemplazamos los materiales de fricción y los volvemos a probar. Esto extiende la vida útil del freno entre 5 y 7 años y ahorra a los clientes un 40 % en comparación con la compra de piezas nuevas. El mes pasado, un parque eólico chino utilizó este servicio: hicieron que sus frenos viejos funcionaran como nuevos por un costo mucho menor.
Nuestro mecanizado de precisión para frenos de turbinas eólicas surge de comprender lo que necesita la energía renovable: seguridad, durabilidad y ahorro de dinero. Ya sea que sea un fabricante que construye turbinas marinas de 8 MW o un parque eólico que repara turbinas terrestres de 2 MW, nuestros frenos están hechos para adaptarse a sus necesidades de carga, medio ambiente y seguridad. Realizamos envíos a más de 20 países y nuestro equipo técnico está disponible las 24 horas del día, los 7 días de la semana. El mes pasado, un cliente canadiense tuvo un problema con el freno de emergencia y respondimos en 48 horas. Difon no es sólo un fabricante: somos su socio a largo plazo para proyectos de energía eólica. A medida que crezca la energía renovable, seguiremos mejorando los frenos de nuestras turbinas eólicas, ayudándole a mantener las turbinas en funcionamiento y los riesgos de seguridad bajos.
Etiquetas calientes: Frenos de turbinas eólicas
Categoría relacionada
Enviar Consulta
Por favor, siéntase libre de dar su consulta en el siguiente formulario. Le responderemos en 24 horas.
Productos relacionados